

В сфере современной сварки технологии сварки Pulse MIG стали краеугольным камнем для различных промышленных и изготовления. Как надежный поставщикСварка пульса MIGЯ был свидетелем воочию от сложного танца переменных, которые способствуют качеству и характеристикам сварного шва. Одной из таких важнейших переменных является скорость подачи проводов, а ее влияние на ширину сварных шестерни является темой, которая требует разведки глубины.
Понимание сварки Pulse MIG
Прежде чем углубляться в взаимосвязь между скоростью подачи проводов и шириной шва сварной шерсти, важно понять основы сварки Pulse Mig. Сварка MIG Pulse - это вариант сварки инертного газа (MIG) металла, который использует импульсный ток. Этот метод чередуются между высоким пиковым током и низким фоновым током. Высокий пиковой ток отвечает за плавление провода и создание бассейна сварки, в то время как низкий фоновый ток поддерживает стабильность дуги между импульсами. Это импульсное действие предлагает несколько преимуществ, в том числе лучшее управление тепловым входом, снижение брызги и улучшенное качество сварки.
Роль скорости подачи проводов
Скорость подачи провода является фундаментальным параметром в сварке Pulse MIG. Это относится к скорости, с которой сварочная проволока подается в бассейн сварки. Эта скорость обычно измеряется в дюймах в минуту (IPM) или миллиметрах в секунду (мм/с). Скорость подачи провода непосредственно влияет на количество металла наполнителя, добавляемого в сварку, который, в свою очередь, влияет на различные аспекты сварного шва, такие как проникновение, форма шарика и ширина бусин.
Влияние на ширину сварного шва
Увеличение скорости подачи проводов
Когда скорость подачи проволоки увеличивается, в бассейн сварки вводится больше металла наполнителя. Этот дополнительный металл наполнителя приводит к тому, что сварная шерсть становится шире. Когда проволока тает и осаждается в бассейн сварки, увеличенный объем расплавленного металла распространяется в боковом направлении, что приводит к более широкому бусинку. Однако это увеличение ширины бусин не без последствий. Очень высокая скорость подачи проводов может привести к чрезмерному тепловому вводу, что может вызвать такие проблемы, как ожог - через тонкие материалы. Кроме того, увеличение тепла может также привести к более грубой зерновой структуре в сварке, что потенциально снижает его механические свойства.
Уменьшение скорости подачи проводов
И наоборот, уменьшение скорости подачи провода означает, что в бассейн сварной шва добавляется меньше металла заполнителя. Это приводит к более узкой сварной шерсти. Благодаря менее расплавленному металлу, бассейн сварного шва имеет меньший объем, и бусинка не распространяется так далеко. Более низкая скорость подачи проводов может быть полезна при сварке тонких материалов или когда требуется более точный и узкий сварка. Однако, если скорость подачи провода слишком низкая, может быть недостаточно металла наполнителя, чтобы правильно заполнить соединение, что приведет к отсутствию слияния и слабому сварку.
Другие факторы, влияющие на отношения
Соотношение между скоростью подачи провода и шириной шва -бусин не изолирована. Другие факторы могут взаимодействовать со скоростью подачи провода, чтобы повлиять на окончательную ширину шарика.
Сварка тока
Сварной ток оказывает значительное влияние на взаимосвязь между скоростью подачи провода и шириной шва. Более высокий свартельный ток увеличивает вход тепла в бассейн сварки, что может привести к более легко течь расплавленного металла. В сочетании с более высокой скоростью подачи проводов увеличение тепла может привести к еще более широкому швару. С другой стороны, более низкий сварочный ток может противодействовать влиянию высокой скорости подачи проводов, что приводит к более узкой бусине, чем ожидалось.
Скорость путешествия
Скорость движения, которая является скоростью, с которой сварка движется вдоль соединения, также играет роль. Более высокая скорость перемещения означает, что сварочная факел тратит меньше времени в каждой области, уменьшая количество теплового входа и время, доступное для распределения расплавленного металла. Если скорость подачи проводов высока, а скорость движения также быстрая, бусинка для сварной шерсти может быть более узкой, чем если бы скорость движения была медленнее.
Экранирующий газ
Тип и скорость потока экранирующего газа могут влиять на ширину сварного шва. Различные защитные газы имеют разные теплопроводности и характеристики дуги. Например, газ с высокой теплопроводностью может быстрее рассеивать тепло, влияя на текучесть расплавленного металла и, следовательно, ширину шариков.
Практические приложения и соображения
В практических приложениях сварки понимание влияния скорости подачи проволоки на ширину сварного шеста имеет решающее значение для достижения желаемого качества сварного шва. Например, в автомобильном производстве, где важны точность и эстетика, сварщику, возможно, потребуется тщательно отрегулировать скорость подачи провода, чтобы создать узкие, чистые сварные швы. В тяжелом поступлении, таких как судостроение или строительство моста, для обеспечения достаточной прочности и целостности соединения может потребоваться более широкая швара.
Как поставщикСварка пульса MIGЯ часто тесно сотрудничаю с клиентами, чтобы помочь им оптимизировать свои сварки. Мы проводим обучение и поддержку, чтобы наши клиенты могли максимально использовать возможности машины. Понимая сложную взаимосвязь между скоростью подачи проволоки и шириной сварного шва, наши клиенты могут достичь последовательных, высоких качественных сварных швов.
Сравнение с другими технологиями сварки
Также интересно сравнить влияние скорости подачи проволоки на ширину сварного шва в импульсной сварке MIG с другими технологиями сварки. Например, вРучная лазерная сварочная машинаКонцепция скорости подачи провода не применима так же. Лазерная сварка использует высокую - энергетическую лазерную луч, чтобы расплавлять материалы, а контроль ширины шарика сварного шва в большей степени зависит от таких факторов, как лазерная мощность, продолжительность импульса и диаметр луча. В то время как обе технологии направлены на создание сильных и точных сварных швов, механизмы контроля ширины гранул принципиально различаются.
Заключение
В заключение, скорость подачи провода оказывает глубокое влияние на ширину сварного шва в импульсной сварке MIG. Тщательно отрегулировав этот параметр, сварщики могут достичь желаемой ширины шариков для различных применений. Тем не менее, важно учитывать другие факторы, такие как ток сварки, скорость перемещения и защитный газ, поскольку они могут взаимодействовать со скоростью подачи проводов, чтобы повлиять на конечное качество сварки.

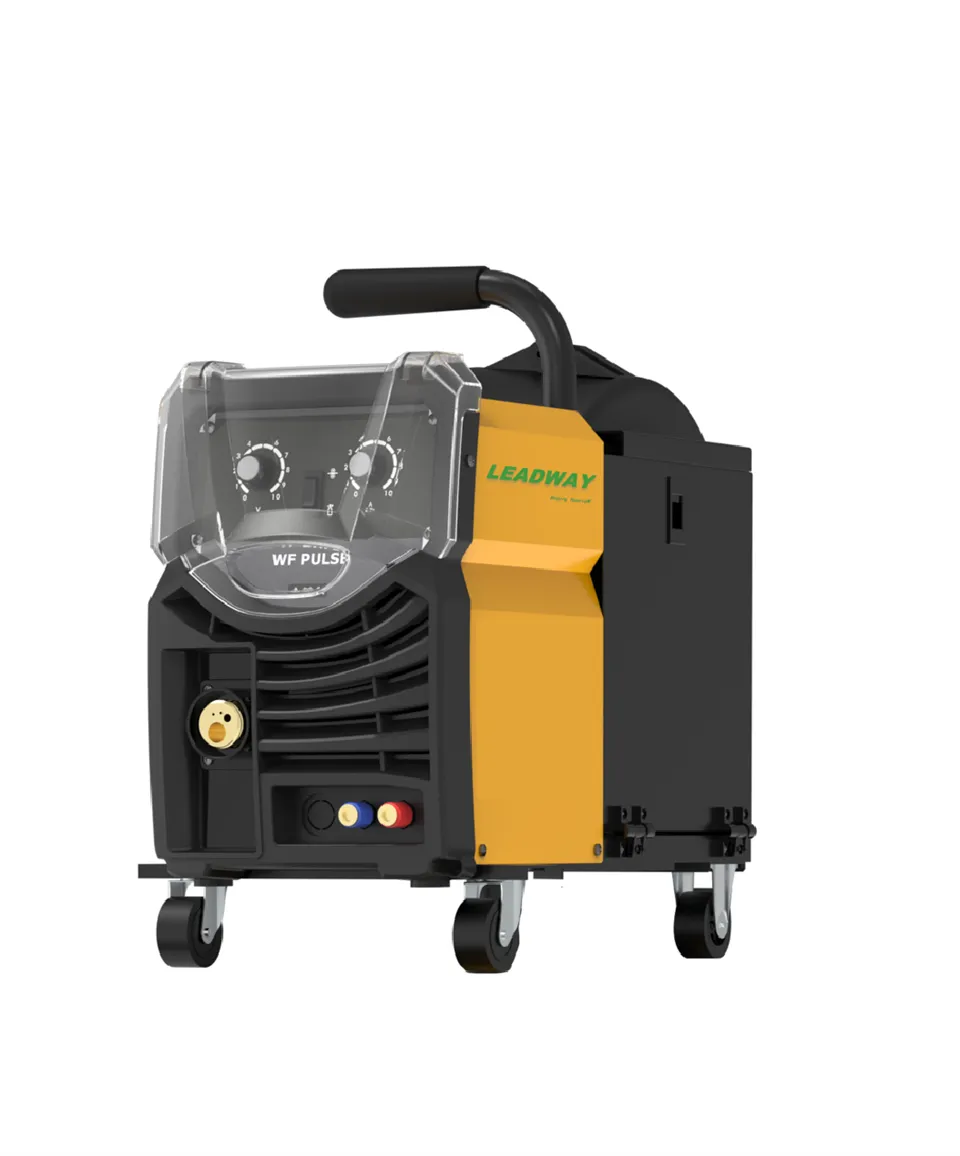
Если вы находитесь на рынке для высококачественной сварки MIG с высоким - у вас вопросов об оптимизации процесса сварки, я призываю вас протянуть руку. Наша команда экспертов готова помочь вам в поиске лучших решений для ваших сварочных потребностей. Независимо от того, являетесь ли вы небольшим масштабным производителем или крупным промышленным производителем, мы можем помочь вам достичь идеального сварка.
Ссылки
- Американское сварочное общество (AWS). Сварка.
- Oberg E., Jones, FD, Horton, HL, & Ryffel, HH (2016). Справочник машины.